


Ruostumattomasta teräksestä valmistettujen 254smo Slip{1}}-laippojen toimittaja. Ota yhteyttä saadaksesi ilmaisen tarjouksen ja näytteen!
254smo-materiaalista valmistetuilla{0}}laippoilla on erinomainen korroosionkestävyys ja hyvät mekaaniset ominaisuudet, mikä tarjoaa pitkän käyttöiän ja alhaiset huoltovaatimukset syövyttävissä ympäristöissä. HT PIPE toimittaa kaikki eri tyypit ja mittakaavat ruostumattomasta teräksestä 254smo Slip-on laipat. Voit vapaastiota meihin yhteyttälisätietoja tuotteista ja hinnoista.
Rakenne ja komponentit ruostumattomasta teräksestä 254smo Slip{1}}laippoissa
Slip{0}}laippajärjestelmä koostuu kahdesta perusosasta: Slip-laipparungosta ja lyhyestä putkiosasta. Lyhyen putkiosan toinen pää on hitsattu putkeen, kun taas toisessa päässä on laippapinta, jonka paksuus ja materiaali vastaavat yleensä sopivaa putkea.
Laipparunko on laipaton rengas, jonka sisähalkaisija on hieman suurempi kuin lyhyen putkiosan ulkohalkaisija, jolloin se voi pyöriä vapaasti lyhyellä putkiosuudella. Asennuksen aikana lyhyen putkiosan laippapinta koskettaa laipan tiivistyspintaa, jolloin saadaan aikaan tiivistys pultin kiristysvoimalla.
uns s31254 laipan toimintaperiaate
Ruostumattomasta teräksestä valmistetun 254smo Slip-on Flangesin tiivistysmekanismi perustuu pultin esijännityksen synnyttämään pintapaineeseen. Kun pultit kiristetään, voima välittyy laipparenkaan kautta lyhyen putkiosan laippapintaan ja puristuu sitten tiivisteellä tiivisteen aikaansaamiseksi.
Tämä rakenne asettaa tiivistysrajapinnan lyhyen putkiosan laippapinnan ja tiivisteen väliin, kun taas laippa itse kantaa ensisijaisesti kuormansiirtotoiminnon. Siksi lyhyen putkiosan laipallisen pinnan työstölaatu on ratkaisevan tärkeää, sillä sen pinnan viimeistely ja sileys vaikuttavat suoraan järjestelmän tiivistyskykyyn.
ss254smo laipan tiivistysmekanismi
Verrattuna hitsauskaulalaippoihin tai kierrelaippoihin, 254smo Slip{1}}on Flanges tarjoaa kohtuullisemman jännityksen jakautumisen. Lämpökierto- tai mekaanisen tärinän olosuhteissa Slip on laippajärjestelmät voivat paremmin mukautua jännitysten muutoksiin, koska lyhyen putkiosan ja putkilinjan välinen hitsausliitos on tietyllä etäisyydellä laipan tiivistepinnasta, mikä vähentää rajoitusjännitystä.
Samanaikaisesti, koska itse laippaa ei ole hitsattu suoraan putkilinjaan, putkijärjestelmän aksiaalinen jännitys ei siirry suoraan laippaan, mikä vähentää mahdollisuutta, että laippapultit kantavat lisäkuormia.
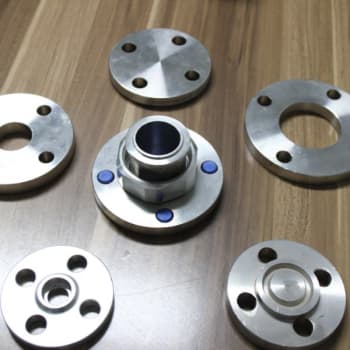
254smo Tiivistyspintatyypit ja -kokoonpanot
Kohotetut kasvot (RF):Korotettu litteä rengas, jolla on pieni kosketuspinta tiivisteen kanssa, vaatii suhteellisen pieniä pulttikuormia ja sopii keskipaineisiin olosuhteisiin.
Litteät kasvot (FF):Koko laippapinta on tasainen, ja sitä käytetään tyypillisesti matalapaineisissa-painesovelluksissa, ja siinä on täysi-tasainen tiiviste.
Mixed Face (MFM):Yhdistelmä kohotettuja ja upotettuja pintoja, joissa tiiviste on sijoitettu upotetun pinnan sisään puristumisen estämiseksi ja tarkan paikantamisen varmistamiseksi.
Tongue and Groove (TG):Kielekkeen ja uran pintojen yhdistelmä, joka tarjoaa paremman tiivisteen suojauksen ja sopii vaarallisiin väliaineisiin ja korkeapaineisiin-paineympäristöihin.
Rengasnivel (RJ):Käyttää metallirengastiivistettä, joka saavuttaa korkean-paineen tiivistyksen linjakoskettimen kautta ja sopii äärimmäisen-korkeaan paineeseen ja korkeaan{2}}lämpötilaan.
Uns s31254 -laipan taonta- ja muovausprosessit
Ruostumattomasta teräksestä valmistettujen 254smo Slip on Flanges{1}}ensisijainen valmistusmenetelmä on taonta. Tämä prosessi parantaa materiaalin sisäistä rakennetta ja parantaa sen mekaanisia ominaisuuksia plastisen muodonmuutoksen kautta. Taontaprosessi alkaa kuumentamalla aihio sopivaan taontalämpötilaan (noin 1100-1200 astetta) ja muotoilemalla se sitten hydraulipuristimella tai taontavasaralla.
smo254 laippaLaadunvalvonta ja tarkastus
Mittatarkastus:Tarkistaa kaikki kriittiset mitat, kuten ulkohalkaisija, sisähalkaisija, pultin reikien etäisyys ja tiivistepinnan mitat.
-Tuhoamaton testaus:Liquid penetrant -testaus (PT) tai magneettisten hiukkasten testaus (MT) pintavikojen tarkistamiseksi; ultraäänitestaus (UT) tai radiografinen testaus (RT) sisäisten vikojen tarkistamiseksi.
Materiaalin tarkistus:Spektroskooppinen analyysi kemiallisen koostumuksen tarkistamiseksi, metallografinen tutkimus mikrorakenteen arvioimiseksi.
Mekaanisten ominaisuuksien testaus:Vetotestaus, iskutestaus ja kovuustestaus mekaanisten ominaisuuksien tarkistamiseksi.
Korroosionkestävyystesti:Rakeiden välinen korroosiotestaus tai pistekorroosiotesti tarvittaessa.


